Öttengelyes portál CNC: Teljes Vásárlói útmutató a nagyméretű precíziós megmunkáláshoz
 2026.09.16
 Ipari hírek
Amikor egy 3 méteres repülőgépváz érkezik a műhelybe, a megmunkálási stratégia nem csak az orsó sebességén múlik. Arról van szó, hogy egy befogás képes-e tartani a tűréshatárt az alkatrész teljes hosszában. Egy öttengelyes portálos CNC gép válaszol erre a kérdésre, mivel egy nagy hídszerű keretet öt tengely egyidejű mozgással kombinál.
Először is a következtetés: az öttengelyes portálos CNC a legpraktikusabb módja nagy, összetett munkadarabok egy összeállításban történő megmunkálásának. A kevesebb kezelés jobb pontosságot, alacsonyabb rögzítési költséget és rövidebb teljes ciklusidőt jelent. A cikk további része elmagyarázza, hogyan működik a szerkezet, mely specifikációk számítanak, és hol éri el ezt a géposztályt.
Mi az az öttengelyes portál CNC gép?
Egy portálgép két padlóra szerelt oszlop köré épül, amelyek egy kereszttartót támasztanak alá. Az orsófej a gerendán ül, míg a munkadarab egy asztalon ül az oszlopok között. A C-keretes függőleges megmunkálóközponthoz képest a portálkialakítás sokkal nagyobb merevséget kínál egységáronként, ha a munkaterület meghaladja a nagyjából 2 métert.
Az "5 tengelyes" rész három lineáris tengelyt (X, Y, Z) és két forgótengelyt jelent. A legtöbb öttengelyes portálkonfigurációban a forgótengelyek az orsófejbe épített A-tengely (X körül dönthető) és C-tengely (Z körüli forgás). Egyes kialakítások helyett forgótengelyeket helyeznek az asztalra, ami jobb a rendkívül nehéz munkadarabokhoz.
A különbség megértése könnyebbé válik, ha azzal kezdi portálos megmunkálóközpont alapjai majd hasonlítsa össze a fejstílus-lehetőségeket.
Az alábbi rajz egy öttengelyes portálos CNC gép tipikus szerkezeti moduljait mutatja be.
Öttengelyes, 3 2 vagy háromtengelyes: a mozgás és az alkatrész illesztése
Nem minden nagy alkatrészre van szükség egyidejű öttengelyes megmunkálásra. Sok prizmás alkatrészt tökéletesen kezel egy háromtengelyes portál vagy egy 3 2 pozíciós fej. A döntés attól függ, hogy hány oldalt kell elérnie, hogy a felületek faragtak-e, és milyen gyakran engedheti meg magának az újrabilincselést.
| Képesség | 3 tengelyes portál | 3 2 helyzeti | 5 tengelyes szimultán |
|---|---|---|---|
| Beállítások egy ötoldalas részhez | 4–6 | 2–3 | 1 |
| Szögletes lyukak és nyílások | Kézi indexelés | Igen | Igen |
| Komplex 3D kontúrozás | Korlátozott | Lépcsős befejezés | Egymenetes befejezés |
| Programozási erőfeszítés | Alacsony | Közepes | Magas |
| Relatív befektetés | Alacsonyest | Mid | Magasest |
Egy tipikus ötoldalas nagy részhez szükséges beállítások
Szemléltető összehasonlítás; a tényleges beállítási szám az alkatrész geometriájától és a gép konfigurációjától függ.
A praktikus megoldás: ha az alkatrészek többnyire laposak, esetenként ferde furatokkal, a 3 2-es portál pénzt takarít meg és csökkenti a programozási kockázatot. Ha turbinalapátokat, járókerekeket, összetett görbületű formabetéteket vagy nehezen elérhető alámetszéssel rendelkező alkatrészeket dolgoz meg, az egyidejű öttengelyes mozgás az egyetlen módja a hatékony megmunkálásnak.
Főbb jellemzők, amelyeket vásárlás előtt ellenőrizni kell
Munkaboríték és asztal
Az oszlopok közötti távolság határozza meg a munkadarab maximális szélességét. Az Y tengely mozgása határozza meg az asztal elejéről elérhető mélységet, a Z tengely mozgása pedig a maximális alkatrészmagasságot és a szerszám hosszát szabályozza. Mindig mérje be a szerelvényt is a borítékba, ne csak az alkatrészt.
- X-tengely mozgás: általában 3-12 m portálos gépeknél
- Oszlopok közötti távolság: válasszon 300–500 mm-rel szélesebbet, mint a legnagyobb bizonyított munkadarab
- Asztalterhelés: ellenőrizze a tényleges munkadarabot és a rögzítősúlyt
Orsó teljesítménye
Az orsó teljesítménye és nyomatéka határozza meg, hogy mennyi anyagot tud eltávolítani menetenként. A 10 000–15 000 fordulat/perc fordulatszámú, 30–60 kW teljesítményű orsó lefedi a legtöbb alumínium repülőgép- és öntőacél alkalmazást. A titán vagy az Inconel esetében keresse az alacsonyabb sebességet, nagyobb nyomatékot és egy masszív HSK vagy Capto interfészt.
Tengely konfiguráció és forgófej
Ellenőrizze, hogy a forgótengelyek villa típusú fejek, forgófejek vagy asztali kialakításúak. A villafejek gyakoriak az egyidejű öttengelyes munkavégzéshez, mert jobb szerszámelérést tesznek lehetővé, és kevesebb interferenciát tesznek lehetővé a keresztgerendával. Nagyon nehéz munkadarabok esetén a B/C forgótengellyel ellátott asztali kialakítás a biztonságosabb választás lehet.
Vezérlés és CAM kompatibilitás
Az öttengelyes portálgépek a CNC-nek a kinematikai transzformáció, a szerszám-középpont (TCP) vezérlésének és az ütközés elkerülésének képességétől függenek. A CAM utóprocesszornak pontosan meg kell felelnie a fej kinematikájának. A megrendelés aláírása előtt kérje meg az építtetőtől az utófeldolgozók listáját.
Ahol kifizetődő: alkalmazások, amelyekhez öttengelyes portálra van szükség
Az öttengelyes portál CNC nem általános célú gép. Költségeit akkor éri meg, ha a munkaboríték nagy, az alkatrész összetett, és az újrabilincselés költséges vagy kockázatos. Három alkalmazási csoport uralja a keresletet.
Repülés és védelem
A monolit alumínium keretek, szárnybordák, szárnysapkák és válaszfalak a hosszú méreteket vékony falakkal és ötoldalas megmunkálással ötvözik. A portálszerkezet megtámasztja a hosszú X-tengelyt, míg a forgófej az alkatrész áthelyezése nélkül eléri a ferde rögzítőzsebeket. Egy beállítás csökkenti a jellemzők közötti geometriai hibákat is.
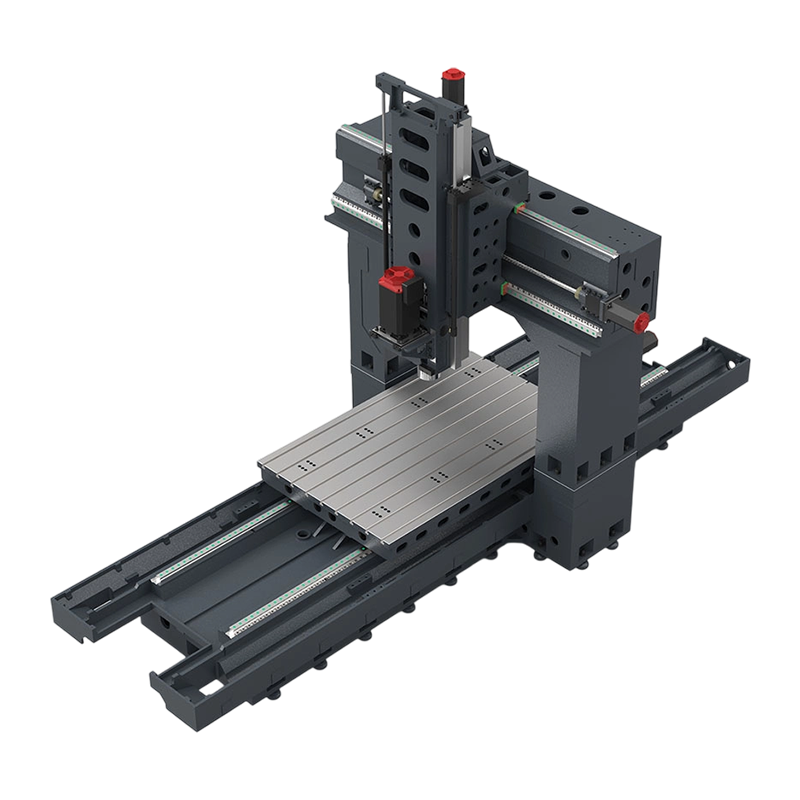 PL2518 Gantry megmunkáló központ nagy szerkezeti alkatrészekhez Ez az öttengelyes portálgép hosszú alumínium alkatrészekhez és széles szerszámfelületekhez illeszkedik, nagy munkateret és megnövelt orsóteljesítményt kínálva. Hozzáférhető asztala és intelligens vezérlői csökkentik a beállítási időt, miközben javítják a befejezési hatékonyságot. Termék megtekintése →
Nagyméretű öntőformák és szerszámok gyártása
Az autóipari külső panelek, a nagy műanyag fröccsöntő szerszámok és a fröccsöntő szerszámok folyamatos felületkezelést igényelnek széles területeken. Az öttengelyes portál a szerszámot a felületre merőlegesen tartja, jobb felületet biztosítva és sokkal kevesebb kézi polírozást eredményez. Ugyanaz a gép képes kezelni a grafitelektródákat, ha megfelelő orsóval és porelszívással van felszerelve.
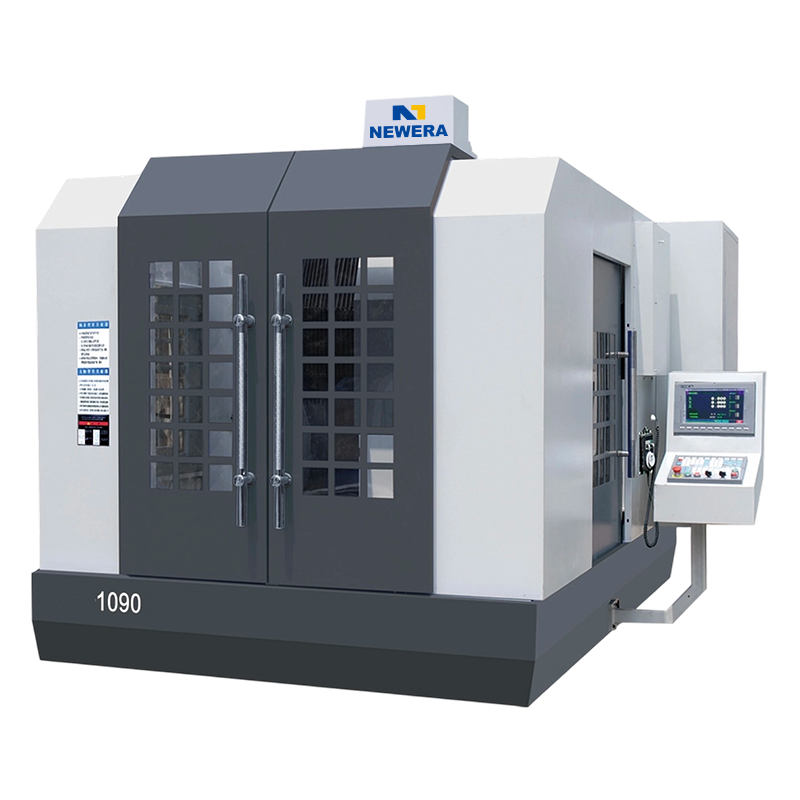 NE1090 CNC portálmarógép túlméretes munkadarabokhoz A függőleges megmunkálási központ határain túl nagy formákhoz és házakhoz készült portálmalom öntöttvas szerkezetet és nagy sebességű kerámia csapágyakat használ a merevség és a pontosság érdekében. Mély Z-tengelyű kinyúlása olyan üregeket kezel, amelyeket más gépek nem tudnak elérni. Termék megtekintése →
Energia, vasút és nehézgépek
A szélturbina lapátformái, a gázturbinák házai, a motorkocsik forgóvázai és a nagy sebességváltók gyakran meghaladják a függőleges megmunkálóközpontok határait. Ezekben az esetekben a portál nyitott asztala és a nagy Z-tengely lehetővé teszi, hogy az orsó olyan mély üregekhez férhessen hozzá, amelyeket a C-keretes gép egyszerűen nem tud elérni.
Gyakori hibák az öttengelyes portál meghatározásakor
- Csak az X/Y/Z mozgásra fókuszálva, figyelmen kívül hagyva a kereszttartó magasságát. Egy alkatrész elférhet az asztalon, de a fej megdöntésekor mégis ütközik a gerendával.
- Elfelejtve, hogy a forgó tengelyeknek nyomatékra van szükségük, nem csak a sebességre. Sok öttengelyes fej gyorsnak tűnik a papíron, de nem képes megtartani egy nehéz szerszámot ferde vágásnál.
- A programozási tanulási görbe alábecslése. Az öttengelyes egyidejű megmunkálás olyan CAM-készségeket, beállítási fegyelmet és szimulációs szokásokat igényel, amelyekkel a háromtengelyes műhelyek nem rendelkeznek.
- A szerszámhossz és a szerszámtartó hézag figyelmen kívül hagyása. A forgófej fizikai méretet ad, ami megváltoztatja a minimális hatótávolságot és a legalacsonyabb Z pozíciót.
- Az orsó csak részben illeszkedik az anyaghoz – a rögzítés és a csillapítás figyelembevétele nélkül. A nagy részeken lévő hosszú vékony falak zörejt kelthetnek, amelyet egyetlen orsó-fejlesztés sem tud kiküszöbölni.
Gyakran ismételt kérdések az öttengelyes portál CNC-vel kapcsolatban
Q1: Mire használható az 5 tengelyes portálos CNC gép?
Nagyméretű munkadarabokhoz használják, amelyek ötoldalas vagy kontúrmegmunkálást igényelnek egy összeállításban – jellemzően repülőgép-szerkezeti alkatrészek, nagy forma- és szerszámblokkok, valamint energiakomponensek. A portálkeret biztosítja a szükséges merevséget a pontosság megtartásához hosszú utakon.
Q2: Mennyibe kerül egy 5 tengelyes portálos CNC gép?
Az ár függ a munkakörtől, az orsó teljesítményétől, a forgótengely konfigurációjától és a vezérlőrendszertől. Nincs két egyforma idézet. A helyes megközelítés az, ha megadja a legnagyobb alkatrészt, és megkéri a gyártót, hogy konfigurálja körülötte a gépet.
3. kérdés: Mi a különbség egy 5 tengelyes portál és egy 5 tengelyes függőleges megmunkáló központ között?
A VMC C-kerettel rendelkezik, amelynek orsója az asztal fölé van szerelve egyetlen öntött oszlopban. A portálnak két oszlopa van, amelyek egy kereszttartót támasztanak alá, ami növeli a merevséget és sokkal hosszabb X-tengely mozgást tesz lehetővé. A portál általában előnyös, ha az alkatrész meghaladja a 2 métert.
4. kérdés: Milyen pontossággal bír egy 5 tengelyes portál CNC?
A pontosság a kompenzációtól, a hőszabályozástól és a skála visszacsatolásától függ. Egy megfelelően meghatározott gép több századmilliméteres tartományban képes pozicionálni, ezért illeszkedik a formához és a precíziós gyártáshoz. A gyártónak a teljes térfogaton mért pontos adatokat kell megadnia, nem csak egy ponton.
K5: Frissíthető-e később egy 3 tengelyes portál CNC öttengelyesre?
A forgófej vagy asztal utólagos felszerelése akkor lehetséges, ha a vezérlőrendszer és a hajtások kompatibilisek, de a tervezési költség gyakran megközelíti egy új gépét. A legtöbb cég akkor választja az öttengelyes változatot, amikor a 3 tengelyes gép már nem elég.
6. kérdés: Milyen karbantartásra van szüksége egy portálos megmunkálóközpontnak?
A karbantartás a vezetőpálya kenésére, a vízkő visszacsatolásos tisztítására, az orsó hűtésére és a forgófej tömítéseinek ellenőrzésére összpontosít. Mivel a portálnak hosszú X-tengelye van, a rendszeres szintezési ellenőrzések is fontosak a pontosság időbeli eltolódásának elkerülése érdekében.


Ha érdeklik termékeink, kérjük, forduljon hozzánk.
KAPCSOLATFELVÉTEL
Nantong New Era Technology Co., LTD
- Ötcsillagos ipari park, Chongchuan kerület, Nantong város, Jiangsu tartomány, Kína
- TEL:+86-19851302688
- E-mail: [email protected]
Termékek
Gyorslink
Hírek
Mobil terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Minden jog fenntartva. CNC megmunkáló központ gyártók Kínai megmunkáló központ gyár
