A CNC megmunkáló központok magyarázata: típusok, kulcsspecifikációk és a választás módja
 2026.09.23
 Ipari hírek
Egyszer egy megmunkáló vállalkozó árajánlatot adott nekünk 2000 szivattyúházra, egyszerű feltétellel: ±0,008 mm furattűrés, minden alkatrészre dokumentálva. Az üzlet kézi malmai egy jó napon elérték ezt a számot, de nem váltott műszakban, és nem a vevő által kért mérési jegyzőkönyvekkel. A rendelés egy CNC megmunkáló központokat működtető üzlethez érkezett. A tulajdonos kérdése utólag pontosan az volt, amit minden vevőnek fel kell tennie: milyen típusú megmunkálóközpontra van valójában szükségem, és melyik specifikáció dönti el igazán, hogy meghozza-e a pénzt?
Mi határozza meg a CNC megmunkáló központot?
Tegyen egy megmunkáló központot egy CNC marógép mellé egy műhelyben, és a látható különbség az automatikus szerszámcserélő (ATC). A CNC megmunkálóközpont egy számítógépes numerikus vezérlésű szerszámgép, amelyet arra terveztek, hogy egy összeállításban végezzen marást, fúrást, fúrást, menetfúrást és dörzsárazást, a szerszámokat a tárból kihúzza és a kezelő keze nélkül cseréli. Ez az egyetlen lehetőség az egyszerszámos vágási műveletet szekvenciális folyamattá változtatja: a gép szembe tud nézni az alkatrészsel, kifúrja a lyukakat, fúrja a kritikus átmérőket és megfúrja a meneteket – mindezt egyetlen programciklusban.
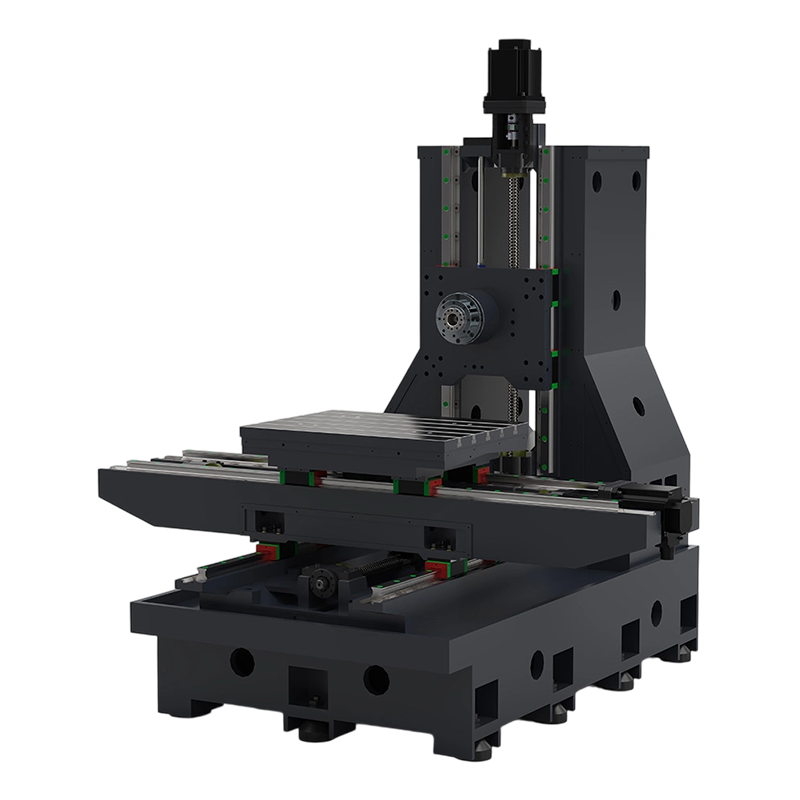
Miért számít ez a költségoldalon? Mert minden kézi szerszámcsere a változatosság forrása. A szerszám eltérően helyezkedik el a tartóban, eltérő a kezelő meghúzási nyomatéka, és megváltozik az orsó felmelegedési állapota. A megmunkálóközpont eltávolítja ezeket a változókat, ezért az ismételhetőség, nem pedig a sebesség az igazi oka a boltok frissítésének. Az alábbi vázlat mutatja azokat a fő alkatrészeket, amelyeket bármely megmunkálóközponton értékelni fog – az oszlopot, az orsófejet a meghajtóval, a munkaasztalt, a szerszámtárat, a vezérlőpanelt és az egész szerkezetet hordozó alaplapot.
A CNC megmunkálóközpont fő elemei
Ha részletesebb áttekintést szeretne arról, hogy a vezérlőrendszer hogyan koordinálja az orsót, a tengelyeket és a szerszámcseréket, tekintse meg útmutatónkat mi az a CNC megmunkálóközpont és miért számít lépésről lépésre elmagyarázza a vezérlőhurkot.
A három fő konfiguráció
A piacon szinte minden megmunkálóközpont három családba tartozik. A választást a munkadarab alakja, a megmunkálásra szoruló felületek száma és az alkatrész mérete határozza meg.
Függőleges megmunkáló központok (VMC)
A VMC az orsót az asztalra merőlegesen tartja. Ez az alapértelmezett lapos alkatrészek, formalemezek, konzolok és minden olyan munkadarab esetében, amelynek kritikus jellemzői felülről elérhetők. A beállítás egyszerű, mert az asztal három oldalról nyitott, és a kezdeti befektetés a legalacsonyabb a három család közül. A tipikus gyártási alkatrészeket durván 1000 mm-es X-eljárásban daraboló műhelyben a VMC biztosítja a kapacitás és a befektetett tőke legjobb arányát. Az EV850 gazdaságos VMC reprezentatív belépési pont a kézi marást fellépő üzletek számára.
 EV850 Gazdaságos függőleges megmunkáló központ termelőüzletek számára Ez a VMC megfizethető belépési pontot kínál a kézi marásról átlépő műhelyek számára, olyan kialakításával, amely megkönnyíti a daru berakodását, a karbantartáshoz való hozzáférést és az egygombos HMI kezelést. Termék megtekintése →
Vízszintes megmunkáló központok (HMC)
Forgassa el az orsót 90 fokkal, és megkapja a HMC-t. A vízszintes tájolás lehetővé teszi, hogy a forgács leessen a szerszámról és a munkadarabról, ami javítja a szerszám élettartamát és a felületi minőséget a mély furatokon és a dobozos részeken. A HMC-k természetesebben fogadják el a raklapcserélőket, mint a VMC-k, így dominálnak az automatizált cellákban, amelyek közepes és nagy mennyiségben megmunkálják a sebességváltó-házakat, szeleptesteket és szivattyúházakat. A HMC80 vízszintes megmunkálóközpont a jellegzetes elrendezést mutatja: orsó, oszlop és raklaprendszer, amely több raklapos cellává bővíthető.
 HMC80 vízszintes megmunkáló központ automatizált raklapcellákhoz Vízszintes orsójával és raklapbarát elrendezésével ez a gép alkalmas mélyfuratú és dobozos alkatrészekhez, és több raklapos automatizálássá is bővíthető közepes és nagy térfogatok esetén. Termék megtekintése →
Gantry megmunkáló központok
Ha a munkadarab X-eljárásban meghaladja a körülbelül 1,5 m-t, a portál átveszi az irányítást. Az orsó két oszlop által megtámasztott hídon mozog, miközben a munkadarab egy helyben marad az ágyon. Ez a zárt keret kiváló merevséget biztosít a nagy burkolaton keresztül, ezért a portálok alapfelszereltségnek számítanak a nagy sajtoló- és öntőműhelyekben, a repülőgép-szerkezetek megmunkálásában és a nehézlemez-megmunkálásban. A PL2016 portálos megmunkálóközpont a közepes méretű portál tipikus példája 2000 mm X-eljárással.
 PL2016 Gantry megmunkáló központ nagy merev munkadarabokhoz Közepes méretű, 2000 mm-es X-úttal rendelkező portál, amely nagyméretű szerszám-, forma-, repülőgép- és lemezmunkákhoz készült, ahol elengedhetetlen a zárt keret merevsége egy nagy burkolaton keresztül. Termék megtekintése →
| Kritérium | VMC | HMC | Gantry |
|---|---|---|---|
| Orsó orientáció | Függőleges | Vízszintes | Függőleges |
| A legjobb alkatrészforma | Lapos alkatrészek, felülről elérhető funkciók | Dobozos alkatrészek, mélyfuratok, többoldali megmunkálás | Nagy lemezek, nagy formák, hosszú szerkezeti részek |
| Tipikus X utazás | 600–1380 mm | 630–1000 mm | 2000-2500 mm |
| Chip evakuálás | Mérsékelt | Kiváló (gravitációval támogatott) | Mérsékelt |
| Automatizálási potenciál | Kézi vagy raklap | Raklap szabvány | Kézi vagy sín alapú |
| Relatív árindex | 1.0 | 1,6–1,9 | 2,2–2,8 |
A családok közötti választás ritkán azon múlik, hogy melyik a "jobb". A VMC és a HMC közötti választás az alkatrészgeometrián és a kötegméreten múlik – a mi összehasonlításunkban VMC vs HMC gyakorlati szempontból rögzíti a döntési szabályokat.
A valós teljesítményt meghatározó kulcsfontosságú specifikációk
Négy specifikációs csoport határozza meg, hogy egy megmunkálóközpont megérdemli-e a tartást: tengelyút, orsóteljesítmény, szerszámkapacitás és vezérlőrendszer. Csomagként kell felülvizsgálni, mert egy nagy utazás gyenge orsóval vagy egy kis szerszámtárral a prospektusszámtól függetlenül szűk keresztmetszetet jelent a valódi munkákban.
A tengely mozgásértékei megfelelnek a jelenlegi New Era megmunkálóközpont modellek katalógus-specifikációinak.
A tengelyút az első szűrő, mert ez határozza meg a maximális alkatrészméretet. Gyakorlati alapszabály, hogy ne vásároljon olyan gépet, amelynek legnagyobb alkatrészmérete meghaladja a névleges út 70 százalékát – szükség van a munkavégzésre, a bilincsekre és a szerszámhézagra.
| Specifikáció | Belépés VMC | HMC | Gantry |
|---|---|---|---|
| Munkaút X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2000 × 1600 × 800 mm |
| Orsó kúpos | BT40 | BT40 / BT50 | BT50 |
| Orsó fordulatszám tartomány | 8000-12000 ford./perc | 6000-8000 ford./perc | 4000-6000 ford./perc |
| Szerszámmagazin capacity | 16–24 szerszám | 24-40 szerszám | 16–24 szerszám |
| Tipikus alkalmazás | Formák, konzolok, lemezek | Házak, hengerek, cellák | Nagy formák, repülőgép-űrlemezek |
Az orsó fordulatszámának meg kell egyeznie a domináns anyaggal. Ha főként acélt vág, elegendő egy 8000-es fordulatszámú orsó, amely jobb nyomatékot produkál alacsonyabb fordulatszámon, mint egy 12000-es fordulatszámú egység; ha alumíniumot vág, a magasabb fordulatszám-tartomány megéri a többletköltséget.
A gép illesztése az alkatrészhez: Radar-összehasonlítás
A bolttulajdonosok általában hat szempont alapján értékelik a gépet: a beállítási rugalmasság, a merevség, a lábnyom hatékonysága, az automatizálási készenlét, a nagy alkatrészek kapacitása és a költséghatékonyság. Ábrázolja a három konfigurációt, és láthatóvá válnak a kompromisszumok.
Minőségi összehasonlítás – a minősítések az egyes konfigurációk jellemző erősségeit tükrözik a gyakori munkabolt-alkalmazásokban.
A radar egyértelművé teszi a kompromisszumot. A VMC vezető szerepet tölt be a rugalmasság és a költséghatékonyság terén, ezért továbbra is ez a leggyakoribb első megmunkáló központ. A HMC vezető szerepet tölt be az automatizálási készenlétben és a chipvezérlésben – a helyes válasz, ha ugyanaz az alkatrészcsalád hónapokig fut. A portál a merevségen és a nagy alkatrészek kapacitásán alapul, de büntetést fizet a lábnyom és az ár tekintetében. Válassza ki azt a dimenziót, amelyik a leggyakrabban meghiúsul jelenlegi munkáiban, és ez legyen a döntő tengely.
Ahol a megmunkáló központok megérdemlik
A CNC megmunkáló központokat a precíziós gyártás minden szegmensében használják. Az általános minta az, hogy minél magasabb a munkadarab értéke, annál nagyobb a pénzügyi hatása az egyetlen kezelői hibának – és annál erősebb az automatizált, megismételhető folyamatok esete. Tipikus alkalmazások a következők:
- Formák és szerszámok: magok, üregek és elektródatartók, gyakran egy süllyesztő szikraforgácsolóval párosítva az éles belső sarkok és az edzett részletek érdekében, amelyeket a vágó nem ér el.
- Autóipar: sebességváltóházak, féknyergek, kormánycsuklók és szivattyútestek közepes és magas sorozatban.
- Repülőtér: szerkezeti bordák, válaszfalak és vékonyfalú monolit részek, ahol nagy az anyageltávolítás és a merevség kritikus.
- Orvosi és elektronikai: műszerházak, implantátum prototípusok, csatlakozóformák és hűtőbordák, ahol a tűréshatárok szűkek és a tételek kicsik.
A szerszámüzletekben elterjedt és hatékony felosztás az, hogy az anyageltávolítás 70-80 százalékát a megmunkáló központra hagyják, és CNC szikraforgácsolót használnak arra a geometriára, amelyet egy forgó maró nem képes előállítani. Ez a kombináció megmagyarázza, hogy a formagyártók miért hajlamosak mindkét technológiába befektetni ahelyett, hogy az egyikre fogadnának.
Tulajdonosi költség: öt év alatt
A vételár a leglátványosabb szám, de ez a legkisebb hasznos szám. Öt év alatt a megmunkálóközpont birtoklási költsége magában foglalja a szerszámokat és a munkavégzést, a karbantartást, az energiát, a programozási időt és magának az alapterületnek a költségeit. Egy két műszakban működő gép 18-24 hónapon belül igazolhatja az árát; ugyanannak a gépnek a napi hatórás működése öt évig is eltarthat. Vásároljon kapacitást, amelyet ténylegesen betölthet.
Indikatív index az összehasonlítható munkaborítékokhoz – a tényleges árajánlatok az opcióktól, a vezérlőrendszertől és a konfigurációtól függenek.
Az osztályok közötti relatív ár csak a kezdet. A munkavégzés és a szerszámozás gyakran 10-20 százalékkal növeli az első munkakészlet vételárát. Az energia és a fogyóeszközök kisebb sor, de a karbantartás nem: egy közepes méretű VMC-nek fix ütemezésű orsó-ellenőrzésre és kenési szolgáltatásra van szüksége, és ennek a munkának az elhalasztásával a klasszikus meghibásodási minta jön létre, ahol a tűrések elsodródnak, és a gép meghibásodik a gyártási rendelés során, nem pedig a tervezett állásidőben.
Karbantartási pontok, amelyek védik a befektetést
A megmunkálóközpont pontosságát tartó karbantartási terv nem bonyolult, de naptárban kell követni, nem krízisterv szerint:
- Minden műszakban ellenőrizze a hűtőfolyadék koncentrációját, a kenést és az orsó hőmérsékletét; figyelje a szokatlan vágási zajt.
- Hetente – ellenőrizze a szerszámtár kart és a bilincs érzékelőit; tisztítsa meg az orsó kúpját.
- Havonta — ellenőrizze a holtjáték és a tengelykompenzációs értékeket; ellenőrizze az útburkolatokat, hogy nincsenek-e forgácsok.
- Negyedévente – futtasson egy golyóstesztet, hogy ellenőrizze a körkörösséget és az átlós pontosságot.
- Évente – teljes geometriai igazítás, skála kalibrálás és kenési rendszer szervizelése.
Az ütemezett karbantartás a megvásárolható legolcsóbb biztosítás. A kalibrációs ciklust betartott megmunkálóközpont évekig megőrzi a tűréshatárt; az elhanyagolt eszközök költséges szerszámokat és utómunkálatokat igényelnek jóval azelőtt, hogy végleg meghibásodna.
Gyakran ismételt kérdések a CNC megmunkáló központokkal kapcsolatban
Q1. Mi az a CNC megmunkáló központ?
A CNC megmunkálóközpont egy számítógép által vezérelt szerszámgép, amely marást, fúrást, fúrást, menetfúrást és dörzsárazást végez automata szerszámcserélővel, így egy programciklusban több művelet történik kézi szerszámcsere nélkül.
Q2. Mi a különbség a VMC és a HMC között?
A függőleges megmunkálóközpont függőleges orsóval rendelkezik, és megfelel a lapos alkatrészeknek, amelyek tetején jellemzők. A vízszintes megmunkálóközpont vízszintes orsóval, jobb forgácselszívással rendelkezik, és jobb választás dobozos alkatrészekhez és automatizált raklapcellákhoz.
Q3. Mennyibe kerül egy CNC megmunkáló központ?
A belépő szintű VMC a legolcsóbb megoldás, míg a HMC-k nagyjából 1,5-1,9-szer, a portálok pedig 2,2-2,8-szor többe kerülnek hasonló borítékok esetében. Az ötéves teljes tulajdonlási költség magában foglalja a szerszámokat, a karbantartást, az energiát és a programozást is.
Q4. Mit jelent a 3 tengely, 4 tengely és 5 tengely?
Leírják a vezérelt tengelyek számát. Egy 3 tengelyes gép X, Y és Z mozgatja. A 4 tengelyes egy forgóasztalt ad hozzá. Az 5 tengely két forgótengelyt ad hozzá, így a szerszám szinte bármilyen szögből megközelítheti az alkatrészt egyetlen beállításban.
Q5. A megmunkálóközpont helyettesítheti a CNC marógépet?
A legtöbb gyártási munkában igen, mert a megmunkálóközpont automatikus szerszámcserét, gyorsabb ciklusidőt és jobb konzisztenciát biztosít. Ez alól kivételt képeznek a nagyon nagy, hosszú alkatrészek, amelyekhez egy dedikált marógép vagy portál kiterjesztett borítékára van szükség.
Q6. Mire használható a portálos megmunkálóközpont?
A portálos megmunkálóközpontokat olyan nagy munkadarabokhoz használják, mint a nagy formaalapok, repülőgép-szerkezeti lemezek és túlméretezett konzolok, ahol az X távolság meghaladja a 1,5 métert, és a munkadarab egy mozgó híd alatt áll.


Ha érdeklik termékeink, kérjük, forduljon hozzánk.
KAPCSOLATFELVÉTEL
Nantong New Era Technology Co., LTD
- Ötcsillagos ipari park, Chongchuan kerület, Nantong város, Jiangsu tartomány, Kína
- TEL:+86-19851302688
- E-mail: [email protected]
Termékek
Gyorslink
Hírek
Mobil terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Minden jog fenntartva. CNC megmunkáló központ gyártók Kínai megmunkáló központ gyár
