Mit kell figyelembe venni VMC vásárlás előtt?
 2026.07.30
 Ipari hírek
Gyvagys válasz: Mit vegyek figyelembe VMC vásárlás előtt?
Vásárlás előtt a függőleges megmunkáló központ , a rövid válasz a következő: igazítsa az orsó teljesítményét és fordulatszám-tartományát az anyagkeverékhez, ellenőrizze az asztal méretét és a tengely mozgását fedje le a legnagyobb alkatrész borítását, ellenőrizze az öntvény és a vezetőpálya kialakításának szerkezeti merevségét, ellenőrizze az automatikus szerszámcserélő kapacitását, és ellenőrizze, hogy a CNC vezérlőplatform illeszkedik-e a programozási munkafolyamathoz. Pozicionálási pontosság, hűtőfolyadék- és forgácskezelés, automatizálási felkészültség, valamint a beszállító gyártási háttere teszi teljessé a listát. A VMC gép hosszú idejű gyártási eszköz, így a döntés ritkán egyetlen adatlapszámról szól. Arról szól, hogy az egész konfiguráció hogyan viselkedik a tényleges alkatrészkeverékben, az eltolási mintában és a padló elrendezésében.
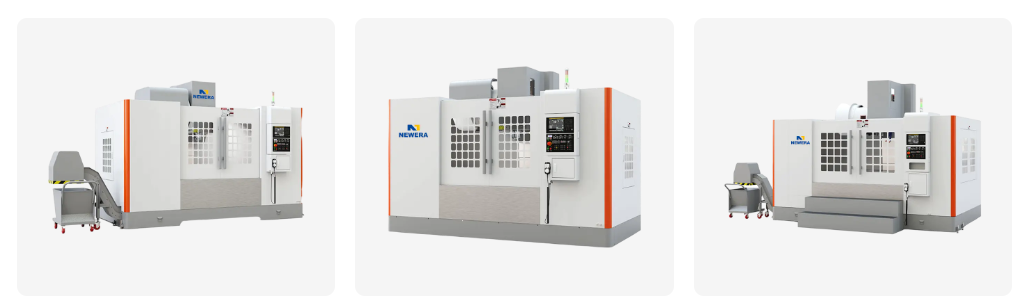
Az alábbi szakaszok részletesen végigvezetik az egyes tényezőket, hivatkozási tartományokkal, összehasonlító táblázatokkal és szállítóértékelési ellenőrzőlistával, amelyet a vevők gyakran használnak a lehetőségek szűkítésekor.
- Orsóteljesítmény, fordulatszám-tartomány és nyomaték a tipikus anyagához illesztve
- Az asztal mérete és a tengely mozgása a legnagyobb borítékhoz viszonyítva
- Szerkezeti merevség az öntvény, a vezetőpályák és a bordázat kialakítása
- Szerszámváltó kapacitása és szerszámcsere sebessége az Ön részéről a komplexitás
- CNC vezérlő platform és hogyan illeszkedik a meglévő programozási munkafolyamathoz
- Pozicionálási pontosság és ismételhetőség szükséges a tolerancia osztályához
- Automatizálási kompatibilitás raklapcserélőkhöz, robotrakodáshoz vagy rúdadagoláshoz
- Szállítói gyártás története és értékesítés utáni technikai támogatás
Az orsó teljesítménye, fordulatszám-tartománya és nyomatéka a munkadarabokhoz igazodik
Az orsó az a része függőleges megmunkáló központ ez határozza meg a legközvetlenebbül, hogy mit, milyen gyorsan és milyen tisztán vághat. Az anyagkeverékre való hivatkozás nélkül választott orsó hajlamos a fordulatszámot vagy a nyomatékot az asztalra hagyni, és a vásárlók ezt gyakran csak akkor veszik észre, amikor a gép már a padlón van. Segít három széles orsóosztályban gondolkodni egyetlen szám helyett.
Szabványos nyomatékorsók
Nagyjából 6 000 és 10 000 ford./perc között működik, ez az osztály az alacsony és közepes fordulatszámú nyomatékot részesíti előnyben, ami megfelel az acél, öntöttvas és általános formaacél nagyolásnak, ahol a forgácsterhelés fontosabb, mint a felületi sebesség. Azok az üzletek, amelyeknél nehezebb a vastartalmú anyagok eltávolítása, általában ebbe az osztályba hajlanak.
Közepes sebességű kiegyensúlyozott orsók
Körülbelül 10 000-ről 15 000 ford./percre kiterjesztve ez a tartomány általános alapértelmezett olyan vegyes termelési padlók esetében, amelyek az acél és az alumínium alkatrészeket is ugyanazon futják át. VMC gép . Ez egy praktikus középút, nem pedig egy speciális választás.
Nagy sebességű orsók
15 000-től 24 000-ig, esetenként magasabb fordulatszámon a forgatónyomaték a tartomány tetején csökken a felületi sebességért cserébe. Ebbe az osztályba illeszkedik az alumínium szerkezeti részek, grafitelektródák és finom öntőformák, ahol a felület minősége nem a nyers forgácsolóerőtől, hanem az orsó fordulatszámától függ.
| Orsó osztály | Tipikus sebességtartomány | Nyomaték karakter | A legalkalmasabb anyag |
|---|---|---|---|
| Szabványos nyomaték | 6000-10 000 ford./perc | Magasabb alsó forgatónyomaték | Acél, öntöttvas, öntőacél |
| Közepes sebesség kiegyensúlyozott | 10.000-15.000 ford./perc | Kiegyensúlyozott a tartományban | Vegyes acél és alumínium gyártás |
| Nagy sebesség | 15.000-24.000 ford./perc | Alacsonyabb nyomaték a végsebesség közelében | Alumínium, grafit, formázás |
Az asztal mérete, a tengely mozgása és a gép teljes lábnyoma
Az asztal mérete és az X, Y, Z mozgási út határozza meg, hogy mekkora részt tud futtatni, de azt is meghatározzák, hogy mekkora alapterületet, darutávolságot és folyosószélességet foglal el a gép a műhelyben. A kis függőleges megmunkáló központ Pontosan azért népszerű a szerszámtermekben és a prototípusüzletekben, mert kompakton tartja a lábnyomot, miközben lefedi a szokásos konzol-, lemez- és házméreteket.
Referencia X tengely mozgása függőleges megmunkálóközpont méretosztály szerint
| VMC osztály | Asztal mérete (kb.) | X / Y / Z Utazás |
|---|---|---|
| Kis függőleges megmunkáló központ | 600 x 400 mm | 500 / 400 / 400 mm |
| Szabványos függőleges megmunkáló központ | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Nagy függőleges megmunkáló központ | 1500 x 800 mm és nagyobb | 1600 / 800 / 800 mm |
A nyers számokon túl ellenőrizze a daru kampójának magasságát, a targonca hozzáférését az elülső és oldalsó panelekhez, valamint az elektromos szekrényajtók teljes kinyílásához a karbantartás során. Sok vásárló megfelelően méretezi a gépet, de elfelejti a körülötte lévő szervizelési távolságot, ami később kínos elrendezésmódosítást kényszerít ki.
Szerkezeti merevség, öntvénytervezés és rezgésszabályozás
A merevség határozza meg, hogyan a függőleges megmunkáló központ valós vágási terhelés alatt viselkedik, nem pedig alapjáraton. Az a gép, amely papíron megegyezik egy versenytárs modellel, még mindig zöröghet, elhajolhat vagy elveszítheti a befejezés minőségét, ha egy nehéz nagyolás megkezdődik, és a különbség általában az öntvény kialakítására, nem pedig a motor méretére vezethető vissza.
Keressen széles oszlopalapot, vastag belső bordázatot az asztal alatt, szimmetrikus hőelrendezést az oszlop bal és jobb oldala között, valamint a tipikus vágási mélységnek megfelelő méretű dobozos vagy lineáris vezetőpálya-konstrukciót. A dobozos utak általában az erős nagyolási stabilitást részesítik előnyben, míg a lineáris vezetőpályák a gyors haladási sebességet és az alacsonyabb súrlódást részesítik előnyben. Egyik sem általánosan jobb; a megfelelő választás attól függ, hogy az alkatrészkeverék a nehéz leforgácsolás felé vagy a gyorsabb, könnyebb simítás felé hajlik.
Rezgés és termikus stabilitás
Kérdezd meg, hogyan kezeli az orsóház a hőt hosszabb üzemidő alatt, mivel az orsóban bekövetkező hőnövekedés az egyik leggyakoribb oka a hosszú eltolódás során bekövetkező méreteltérésnek. A jól bordázott öntvény egy orsóhűtő köpennyel kombinálva csökkenti a hézagot a reggeli első alkatrész és a műszakban későbbi kétszázadik rész között.
Az automatikus szerszámváltó kapacitása és a szerszámcsere sebessége
Az automatikus szerszámcserélő vagy ATC az a hely, ahol a ciklusidőt gyakran nyerik vagy veszítik el összetett alkatrészeken. Két szám a legfontosabb: a tárkapacitás, ami azt jelenti, hogy a gép hány szerszámot tud készenlétben tartani, és a szerszámcsere-idő, ami azt jelenti, hogy milyen gyorsan vált a gép a műveletek között.
Referenciaszerszám-tárkapacitás a gyártási keverék követelményei szerint
Egy kis számú ismétlődő alkatrészt üzemelő műhelynek ritkán van szüksége tizenhat-húsz szerszámpozíciónál többre. A hetente sokféle cikkszámot vágó nagy mixű munkaműhely előnyös a nagyobb tár előnyeiből, mivel a kevesebb kézi szerszámcsere a munkanap során közvetlenül több orsó üzemidőt eredményez. A szerszámcsere sebessége leginkább azoknál az alkatrészeknél számít, amelyeknél gyakori a szerszámváltás, mint például a részletes formaüregek vagy sok kis jellemzővel rendelkező alkatrészek.
CNC vezérlőrendszer és programozási felület
A vezérlőplatform a VMC gép jobban formálja a napi felhasználói élményt, mint szinte bármely más egyedi alkatrész. A megfelelő orsó olyan vezérlővel párosítva, amellyel a programozói kényelmetlennek találják a munkát, a gyakorlatban gyengébb teljesítményt nyújt a specifikációs lapon.
Hűtőfolyadék-rendszerek, forgácselvezetés és burkolatok tervezése
A hűtőfolyadék szállítása és a forgácskezelés ritkán jelenik meg a vásárlói ellenőrzőlista élén, mégis közvetlenül befolyásolják a szerszám élettartamát, a ciklusidő konzisztenciáját és azt, hogy egy műhely mennyi kézi tisztítási munkát vesz fel minden műszakban.
Hűtőfolyadék szállítási lehetőségek
Az elárasztó hűtőfolyadék a legtöbb általános marási munkát megoldja, míg az orsón keresztüli hűtőfolyadék fontossá válik a mély furatok fúrásához és menetfúrásához, ahol egyébként nehéz a forgácstisztítás a mélyben. A nagynyomású hűtőfolyadék-opciók segítik a forgácstörést gumiszerű vagy hosszú forgácsoló anyagokban.
Chip evakuálás és teljes burkolat
A csavaros típusú vagy csuklós szalagos forgácsszállító automatikusan tartja a forgácsot a munkaterületen kívülről, ahelyett, hogy kézi gereblyézést igényelne a szünetekben. A teljesen zárt munkaterület csökkenti a hűtőfolyadék ködének kitettségét a műhelyben, és távol tartja a forgácsot, ami az orsó fordulatszámának és az anyageltávolítási sebességnek a növekedése miatt fontosabb.
Pozícionálási pontosság és ismételhetőség
A pozicionálási pontosság azt írja le, hogy a gép milyen közel kerül egy parancsolt koordinátához, míg az ismételhetőség azt írja le, hogy milyen következetesen tér vissza ugyanahhoz a ponthoz több cikluson keresztül. A legtöbb általános munka esetében az ismételhetőség napról napra többet számít, mivel ez határozza meg a részenkénti konzisztenciát a gyártási folyamat során. precíziós VMC gép .
- 0,010 mm Tipikus ismételhetőség, turista osztály
- 0,006 mm Tipikus ismételhetőség, standard osztály
- 0,003 mm Tipikus ismételhetőség, precíziós osztály
Az alacsonyabb értékek szorosabb ismételhetőséget jeleznek a géposztályok között
A visszacsatolási módszer itt közvetlen szerepet játszik. A félig zárt hurkú rendszerek a motoron lévő forgó jeladóra támaszkodnak a helyzet megállapításához, míg a zárt hurkú rendszerek egy lineáris skálát adnak hozzá a tengelyhez az asztal tényleges helyzetének mérésére, amely kompenzálja a golyóscsavar kopását és a hőtágulást az idő múlásával. A szigorú toleranciaosztályt megcélzó vásárlók a precíziós VMC gép konkrétan meg kell kérdezni, hogy melyik visszacsatolási módszert alkalmazzák, ahelyett, hogy csak az árszintből feltételeznénk.
Automatizálási kompatibilitás: Raklapcserélők, robotrakodás és rúdadagolás
Még ha az automatizálás nem is része a kezdeti vásárlásnak, érdemes később ellenőrizni, hogy a gép architektúrája támogatja-e azt. Az automatizálás hozzáadása egy olyan géphez, amelyet soha nem erre terveztek, sokkal nehezebb, mint az első naptól kezdve a megfelelő hozzáférési portokkal és vezérlőfelületekkel kezdeni.
- Kézi rakodás egyetlen kezelővel, aki egy gépet gondoz, kis térfogatú vagy nagyon változatos alkatrészfuttatásokhoz alkalmas
- Robotcella integráció, ahol egy hattengelyes robotkar tölti be és rakja le az alkatrészeket egy berendezésből, miközben a kezelő több gépet kezel egyszerre
- Raklapgyűjtő rendszerek, ahol több előre betöltött raklap automatikusan sorba áll, így az orsó folyamatosan vág a kezelői látogatások között
- Meghosszabbított felügyelet nélküli vagy világítás nélküli működés, raklapkészletek kombinálása, folyamatszondázás és szerszámélettartam-felügyelet az éjszakai gyártási folyamatokhoz
VMC-típus illesztése az alkalmazáshoz: öntőformagyártás, autóalkatrészek és általános megmunkálás
Nem minden alkalmazás mérlegeli egyformán ugyanazokat a tényezőket. Egy üzlet, amelyre összpontosított VMC formakészítéshez a merevséget és a megismételhetőséget helyezi előtérbe a nyers átviteli sebesség felett, míg egy boltban egy autóalkatrészek VMC gép vonal jellemzően prioritást ad a ciklusidőnek, az automatizálási készenlétnek és a konzisztens áteresztőképességnek a hosszú gyártási folyamatok során.
- Kis függőleges megmunkáló központ
- Szabványos Vertical Machining Center
- Precizitás / Custom Vertical Machining Center
| VMC típus | Elsődleges alkalmazás | Kulcs erőssége |
|---|---|---|
| Kis függőleges megmunkáló központ | Prototípus üzletek, szerszámtermek | Kis helyigény, kisebb alapterület igény |
| Szabványos függőleges megmunkáló központ | Általános munkaműhely, autóalkatrész VMC gépi munka | Kiegyensúlyozott sebesség, utazás és merevség |
| Precizitás / Custom VMC | VMC formakészítéshez, detail parts | Szigorú ismételhetőség, termikus stabilitás |
Függőleges megmunkálóközpont gyártójának vagy szállítójának értékelése
A specifikációk a történet egy részét mesélik el, de a gyártási hátteret a függőleges megmunkáló központ manufacturer or függőleges megmunkáló központ supplier elmondja a többit. Két közel azonos műszaki adatlappal rendelkező gép továbbra is nagyon eltérően teljesíthet az évek során, attól függően, hogy mennyire következetesen épülnek fel és mennyire támogatottak.
| Értékelési terület | Mit kell keresni |
|---|---|
| Gyártástörténet | Évek óta foglalkozik aktív gépmodellek tervezésével és gyártásával, házon belüli alkatrészbeszerzéssel |
| Testreszabási lehetőség | OEM és ODM kérések támogatása, konfigurálható orsó, táblázat és vezérlési lehetőségek |
| Értékesítés utáni támogatás | Műszaki útmutatás elérhetősége, pótalkatrész-hozzáférés, távoli diagnosztikai támogatás |
| Gyártási konzisztencia | Megismételhető geometria és kalibrációs folyamat a gyártóegységeken keresztül |
| Dokumentáció | Világos kezelési útmutatók, karbantartási ütemtervek, vezetékek és paraméterek hivatkozásai |
Vevők, akik a egyedi függőleges megmunkáló központ a konfigurációnak a megbeszélések elején meg kell erősítenie, hogy a szállító be tudja-e állítani az orsó kúpját, az asztal méretét, a márkapreferenciát és az automatizálási interfészt egyedi VMC gyártó , ahelyett, hogy a folyamat késői szakaszában fedeznék fel a rugalmasság határait.
Gyakori hibák, amelyeket el kell kerülni a VMC-gép kiválasztásakor
- Alulméretezett orsóteljesítmény az alkatrészkeverék legnehezebb anyagához, nem pedig az átlagos munkához
- A szervizengedély figyelmen kívül hagyása a gép körül a szekrényajtókhoz, a hűtőfolyadék-tartályhoz való hozzáféréshez és a jövőbeni automatizáláshoz
- Kilátás a hűtőfolyadék szűrésére a keletkező konkrét anyagforgácsok igényeit
- Pusztán a címlapok sebességadatai alapján választva miközben kihagyja a merevség és az ismételhetőség felülvizsgálatát
- A kezelői képzési idő alábecsülése szükséges egy ismeretlen vezérlőfelülethez
- Kezelése egy megfizethető VMC gép keresés indokaként a merevség vagy a pontosság ellenőrzésének kihagyására, amikor a hasznosabb megközelítés az, hogy az opciók összehasonlítása előtt azonosítsa, mely specifikációk számítanak valójában az alkatrészkeveréknek.
Iparági kereslet és miért maradnak a függőleges megmunkálóközpontok alapvető befektetések?
A függőleges megmunkálóközpontok iránti kereslet rugalmas maradt, mivel az alkatrészgeometriák széles skáláját fedik le, viszonylag kompakt helyigénnyel. Az iparági piacelemzés előrejelzése szerint a globális vertikális megmunkálóközpont szegmens a becsült értékhez képest bővülni fog 7,6 milliárd USD 2025-ben, és 2031-re közel 9,9 milliárd USD , ami egyenletes éves növekedést tükröz (Forrás: Vertical Machine Center Market Forecast, 2026-2031). A különálló iparági kutatások nagyjából a vertikális szegmenst helyezik el 61 százalékos részesedéssel 2026-ban a tágabb megmunkálóközpont-piacról, ami azt tükrözi, hogy hány gyártó részesíti előnyben a függőleges konfigurációk rugalmasságát és költséghatékonyságát más géptípusokkal szemben (Forrás: Megmunkálóközpontok piaci mérete és lehetőségei, 2026-2033).
- 9,9 milliárd USD A VMC szegmens várható értéke 2031-re
- 61% A megmunkálóközpontok vertikális szegmens részesedése, 2026
- 45% Ázsia-csendes-óceáni megmunkálóközpontok iránti kereslet, 2026
Ezt a növekedést nagymértékben az autóipari alkatrészek gyártása, a fröccsöntés és sajtolás, valamint az általános ipari megmunkálás okozza, három olyan terület, ahol függőleges megmunkáló központ praktikus alapértelmezett választás marad a gyártók számára, akik a rugalmasságot az alapterülettel és a beállítási idővel mérik.
A Nantong New Era Technology Co., LTD-ről
A Nantong New Era Technology Co., LTD több mint húsz éve specializálódott numerikus vezérlőgépek és CNC szerszámgépek fejlesztésére, tervezésére és gyártására, amelyet a technológiai fejlesztés, a gyártás és az értékesítési szolgáltatások elkötelezett csapata támogat. Mint a VMC gép manufacturer működő egy létrejött függőleges megmunkáló központ factory Kínában a vállalat folyamatosan magába szívta a hazai és külföldi fejlett műszaki fejlesztéseket, és teljes gyártási és összeszerelési képességgel rendelkező gyártóvá nőtte ki magát.
OEM-ként is működik Függőleges megmunkáló központ gyártó és egy ODM VMC gép China partnere, a Nantong New Era Technology arra összpontosít, hogy ügyfelei számára praktikus megoldásokat és állandó termékminőséget biztosítson, és rugalmas szolgáltatást biztosítson, legyen szó szabványos konfigurációról vagy személyre szabottabb beállításról. CNC függőleges megmunkáló központ gyártó képesség.
Gyakran Ismételt Kérdések
-
1. kérdés: Mire használható a VMC-gép?
A függőleges megmunkálóközpontot fémek és egyéb mérnöki anyagok marására, fúrására, menetfúrására, fúrására és kontúrozására használják, általában konzolokhoz, házakhoz, lemezekhez és formaüregekhez.
-
Q2: Miért válasszon függőleges megmunkálóközpontot?
A függőleges megmunkálóközpont egyszerű beállítást, a vágási zóna jól láthatóságát és kisebb helyigényt kínál az általános alkatrészgyártás sok más konfigurációjához képest.
-
3. kérdés: Melyek a VMC fő összetevői?
A fő alkatrészek közé tartozik az orsó és a motor, a tengelyszerkezet golyóscsavarokkal és vezetőpályákkal, a munkaasztal, az automatikus szerszámváltó, a CNC vezérlőszekrény és a hűtőfolyadék-rendszer.
-
4. kérdés: Hogyan vezérli a CNC egy VMC gépet?
A CNC vezérlő beolvassa a programozott utasításokat, és koordinálja a szervomotorokat az egyes tengelyeken, az orsó fordulatszámát és a szerszámváltót, visszacsatoló eszközök segítségével a pozíció korrigálása érdekében megmunkálás közben.
-
5. kérdés: Milyen műveleteket hajthat végre a VMC?
A függőleges megmunkálóközpontok homlokmarást, horonymarást, fúrást, menetfúrást, dörzsárazást, fúrást és kontúrprofilozást végezhetnek, valamint számos alkatrésztípuson öntőüreges simítást végezhetnek.
-
6. kérdés: Támogatja az OEM-et és az ODM-et?
Támogatás.
-
Q7: Miért válasszon minket?
Független kutatás-fejlesztés, profi csapat, nagy múlttal.
-
8. kérdés: Biztosíthatja-e a csomagolás a termék biztonságát?
Tud.
-
9. kérdés: Mi a különbség a VMC és a vízszintes megmunkálóközpont között?
A VMC függőleges orsóval rendelkezik, amely sík alkatrészekhez és egyszerűbb beállítású formázáshoz alkalmas, míg a vízszintes megmunkálóközpont a nehéz többoldalas gyártást részesíti előnyben raklapautomatizálással.
-
10. kérdés: Hogyan határozhatom meg a megfelelő asztalméretet az alkatrészekhez?
Kezdje a legnagyobb alkatrész borítékával, valamint a rögzítéssel és a szerszámhézaggal, majd hasonlítsa össze a vizsgált függőleges megmunkálóközpont modellek X, Y és Z útjával.


Ha érdeklik termékeink, kérjük, forduljon hozzánk.
KAPCSOLATFELVÉTEL
Nantong New Era Technology Co., LTD
- Ötcsillagos ipari park, Chongchuan kerület, Nantong város, Jiangsu tartomány, Kína
- TEL:+86-19851302688
- E-mail: [email protected]
Termékek
Gyorslink
Hírek
Mobil terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Minden jog fenntartva. CNC megmunkáló központ gyártók Kínai megmunkáló központ gyár
