CNC Sinker EDM gép kiválasztásának útmutatója
 2026.07.23
 Ipari hírek
Kiválasztási útmutató
Mi az a Sinker EDM gép
A Sinker EDM A gép úgy formálja meg a munkadarabot, hogy a kialakított elektródát az anyagba süllyeszti, miközben az elektromos szikrák gyors sorozata erodálja a felületet, hogy megfeleljen az elektróda geometriájának. Ez a folyamat, amelyet általában szikraforgácsolószerszám-süllyesztésnek neveznek, szabályozott szikraerózióval távolítja el az anyagot, nem pedig vágási erővel, ezért a keménység kevéssé befolyásolja a süllyesztő szikraforgácsoló gép teljesítményét. Az elektróda és a munkadarab dielektromos folyadékba merülve ül, és minden szikra kis mennyiségű anyagot távolít el, amíg a kész üreg tükrözi az elektróda alakját.
A nyomósüllyesztő gép, amelyet néha nyomós EDM gépnek is neveznek, a szabványos szerszám formaüregek, szerszámlenyomatok és egyéb bonyolult belső geometriák előállításához, amelyeket nehéz vagy lehetetlen elérni egy forgó vágószerszámmal. A modern CNC süllyesztő EDM programozható tengelyvezérléssel és keringési ciklusokkal egészíti ki ezt az alapvető folyamatot, ezért a legtöbb jelenlegi EDM gép CNC alapú, nem pedig kézi működtetésű egység.
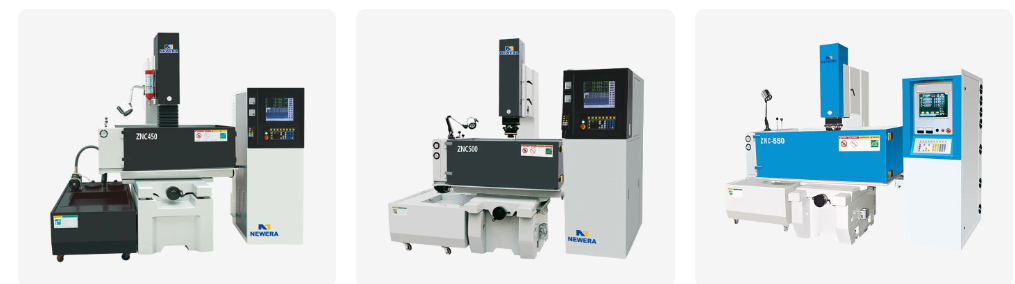
Hogyan működik az EDM Die Singing
A szikraeróziós ciklus
Az anyageltávolítás másodpercenként több ezer egyedi elektromos kisülésen keresztül történik, amelyek mindegyike mikroszkopikus mennyiségű anyagot párologtat el mind az elektródáról, mind a munkadarabról. Mivel az elektróda is kopik ebben a ciklusban, az elektróda anyagát és a kisülési beállításokat együtt választják ki, hogy egyensúlyba hozzák az eltávolítási sebességet és azt, hogy mekkora elektróda alakot kell megőrizni a befejezéshez.
A dielektromos folyadék szerepe
A dielektromos folyadék, jellemzően speciális olaj, kitölti az elektróda és a munkadarab közötti rést, szigeteli a rést, amíg a feszültség meg nem emelkedik ahhoz, hogy szikrát váltson ki, majd ezt követően öblítse le az erodált törmeléket. A folyamatos folyadékkeringés és -szűrés megakadályozza, hogy a törmelék megzavarja a későbbi kibocsátásokat, ezért a tartály kialakítása és a szűrési kapacitás ugyanolyan fontos, mint maga a generátor.
Süllyesztő szikraforgácsolással általánosan megmunkált anyagok
Mivel az EDM nem mechanikusan, hanem elektromosan távolítja el az anyagot, általában bármilyen elektromosan vezető anyag megmunkálható, függetlenül a keménységtől vagy a szívósságtól. Az alábbi táblázat felvázolja az EDM gépekkel gyakran párosított anyagokat.
| Anyag | Tipikus keménységi tartomány | Megmunkálhatóság Sinker EDM-mel | Közös használat |
|---|---|---|---|
| Edzett szerszámacél | Akár 60-65 HRC | Keménység nem befolyásolja, mivel az eltávolítás termikus és elektromos | Fröccsöntő üregek |
| Titán ötvözet | Közepes keménység, nagy szívósság | Megmunkálható a szívósság ellenére, amely kihívást jelent a vágószerszámoknak | Repülési és orvosi alkatrészek |
| Volfrámkarbid | Nagyon nagy keménység | Szikraerózióval megmunkálható, ahol a csiszolás önmagában lassú | Vágószerszám-betétek és kopóalkatrészek |
| Vezetőképes kerámia | Nagy keménységű, törékeny | Megmunkálható, ha elektromosan vezetőképes | Speciális kopásálló alkatrészek |
| Rozsdamentes acél | Közepestől nagy keménységig | Jó általános megmunkálhatóság | Orvosi és élelmiszeripari szerszámok |
Elektródaanyag-használat a süllyesztőgépen
Az elektróda anyagának megválasztása befolyásolja a kopási sebességet, az elérhető felületet és azt, hogy a finom részletek milyen jól jutnak át az üregbe. Az alábbi táblázat egy általános használati mintát mutat be az elterjedt elektródaanyagokra egy süllyedő szikraforgácsoló gépen.
Süllyesztő szikraforgácsolás a huzal szikraforgácsolással és CNC marással összehasonlítva
A Sinker EDM egyike a precíziós üregek vagy jellemzők előállításának számos módjának, és a huzal EDM-mel és CNC-marással való összehasonlítása segít tisztázni, hogy a süllyesztő szikraforgácsoló gép hova illeszkedik a legjobban. Az alábbi radardiagram öt gyakorlati tulajdonságot sorol fel mindhárom módszerre vonatkozóan.
- Sinker EDM
- Huzal EDM
- CNC marás
Anyageltávolítási sebesség a kisülési áram beállítása szerint
A szikraforgácsoló gép kisülési áramának növelése felgyorsítja az anyagleválasztást, de megváltoztatja a felületi minőséget és az elektródák kopását is, ezért a nagyoló és simító menetek általában eltérő beállításokkal futnak. Az alábbi vonaldiagram szemlélteti a kisülési áram és a relatív eltávolítási sebesség közötti általános összefüggést.
Tipikus felületkezelés megmunkálási szakaszonként
A Süllyedő szikraforgácsoló gépek felületi minősége javul, ahogy a folyamat a nagyolástól a fokozatosan finomabb simításig halad. Az alábbi táblázat egy általános Ra-értéket mutat, mikrométerben mérve, az egyes szakaszokhoz társítva.
Géposztály és specifikáció referencia
A munkatartály méretének és az elektródasúly-kapacitásnak a legnagyobb gyártási formablokkhoz vagy üreghez való illeszkedése elkerüli, hogy a projekt közben derüljön ki, hogy egy gép alulméretezett. Az alábbi táblázat a gyakori CNC süllyesztő EDM géposztályokat csoportosítja általános specifikációs tartomány szerint.
| Géposztály | Munkatartály mérete | Az elektróda maximális súlya | Pozícionálási pontosság |
|---|---|---|---|
| Kicsi | 400 x 300 x 250 mm | 50 kg-ig | Plusz-mínusz 0,005 mm |
| Közepes | 650 x 450 x 350 mm | 150 kg-ig | Plusz-mínusz 0,005 mm |
| Nagy | 1000 x 700 x 500 mm | 500 kg-ig | Plusz-mínusz 0,008 mm |
| Extra nagy | 1500 x 1000 x 700 mm | 1000 kg-ig | Plusz-mínusz 0,01 mm |
Tipikus süllyedő szikraforgácsoló gyártási munkafolyamat
A CNC süllyesztő EDM-en előállított kész üreg általában ugyanazon a széles sorozaton megy keresztül, függetlenül az alkatrész bonyolultságától. Az alábbi szakaszok felvázolják ezt az általános folyamatot.
- 1 Elektróda tervezés és gyártás
- 2 Munkadarab beállítása és igazítása
- 3 Roughing Pass
- 4 Félcélú passz
- 5 Finish Pass
- 6 Tisztítás és ellenőrzés
Ahol Sinker szikraforgácsoló gépeket használnak
A süllyedő szikraforgácsoló gépek pontossága és keménységfüggetlensége számos gyártási beállításnál standard választássá teszi.
-
Penész- és formaüregek
Fröccsöntő és fröccsöntött szerszámok, ahol a belső üreg geometriája nem érhető el forgó vágószerszámmal.
-
Repülőgép-alkatrészek
Hűtőlyukak és összetett jellemzők titán és szuperötvözet alkatrészekben, ahol a hagyományos vágás nehéz.
-
Orvosi eszközök öntőformái
Finom részletüregek, amelyeknek sima felületre és szoros méretkonzisztenciára van szükségük a hosszú gyártási folyamatok során.
-
Edzett szerszámok és lyukasztók
Edzés után megmunkált lyukasztó és matrica alkatrészek, mivel a szikraeróziót nem befolyásolja az anyag edzett állapota.
Süllyedő szikraforgácsoló gép gyártójának kiválasztása
Az általános szerszámgép-viszonteladó helyett egy dedikált CNC-süllyesztő szikraforgácsoló gép beszállítójával dolgozni általában akkor van értelme, ha egy üzletnek speciális vezérlőszoftverre, tartályméretre vagy automatizálási jellemzőkre van szüksége. Néhány praktikus ellenőrző pont segít szűkíteni a keresést az OEM süllyesztő szikraforgácsoló gépek között.
- Győződjön meg arról, hogy a vezérlőrendszer támogatja az elektródák mozgási mintáit és keringési ciklusait, amelyekre a szerszámprogramnak szüksége lesz.
- Ellenőrizze a munkatartály méretét és az elektróda súlyának kapacitását a gyártás során várható legnagyobb szerszámmal vagy üregtömbhöz képest.
- Tekintse át a szervoválaszt és a hézagszabályozás teljesítményét, mivel ez befolyásolja, hogy a szikraköz mennyire egyenletes marad a hosszú befejező menet során.
- Kérdezze meg a generátor típusát és a kisülési energia beállítását a nagyolás és a simítás között.
- Tekintse meg a dielektromos folyadékszűrési és keringési kapacitást, mivel a folyadék tisztasága befolyásolja a felület minőségét és az elektródák kopását is.
Egyes vásárlók egy süllyedő szikraforgácsológép-gyártó kínai bázisra tekintenek, ha a mennyiség vagy a testreszabási igények nőnek, főként a vezérlőszoftver-fejlesztés, a generátortervezés és a mechanikus összeépítési képesség egyetlen ellátási régión belüli koncentrációja miatt. Itt a legkönnyebben beszerezhető egy automata stancolási szikraforgácsoló gép, amely automata elektródacserével és felügyelet nélküli ciklusfunkciókkal rendelkezik, a szokásos kézi tartályok mellett.
Gyártási Háttér
A Nantong New Era Technology Co., LTD több mint 20 éve foglalkozik numerikus vezérlőgépek és CNC szerszámgépek fejlesztésével, tervezésével és gyártásával, egy technológiai fejlesztést, gyártást és értékesítési szolgáltatást felölelő csapat támogatásával.
- Tapasztalat 20 év
- Üzleti modell OEM és ODM EDM gépek fejlesztése
- Alapképesség CNC szerszámgép tervezés és gyártás
- Létesítmény Gyártási és Szerelési Központ
Az OEM EDM gépgyártóként és az ODM EDM süllyesztőgépeket gyártó cégként működő csapat az ügyfelekkel dolgozik azon, hogy a gép konfigurációját, például a tartály méretét, a generátor beállításait és a vezérlőszoftvert hozzáigazítsa a gyártott alkatrészekhez, a területen zajló fejlesztésekre támaszkodva a gépek tervezésének idővel történő finomítása érdekében.
Mit kell ellenőrizni a süllyesztőgép vásárlása előtt
- Kérjen egy mintaüreg-próbát egy reprezentatív anyagon, mielőtt elkötelezi magát a teljes megrendelés mellett.
- Ellenőrizze, hogy a vezérlőszoftver támogatja-e az elektródakönyvtárat és a keringési mintákat, amelyeket a szerszámprogramok már használnak.
- Erősítse meg a tengely mozgását és a tartály méretét a legnagyobb várható penészblokkjához, ne csak az átlagos alkatrészméretéhez.
- Tekintse át, milyen könnyen beszerezhetők a fogyóeszközök, például a szűrők és az elektródatartók a folyamatos működéshez.
- Beszélje meg a vezérlőrendszer képzési és beállítási támogatását, hogy új programokat lehessen építeni hosszú tanulási görbe nélkül.
Gyakran Ismételt Kérdések
-
Q1. Mi az a süllyesztő szikraforgácsoló gép
A süllyesztő szikraforgácsoló gép, más néven stancolási szikraforgácsoló gép, úgy formálja meg a munkadarabot, hogy egy kialakított elektródát az anyagba süllyeszt, miközben az ismétlődő elektromos szikrák erodálják a felületet, hogy megfeleljen az elektróda alakjának.
-
Q2. Hogyan működik az EDM vágószerszám süllyedése
Egy formázott elektródát és a munkadarabot dielektromos folyadékba merítik, és a két gyors elektromos kisülés sorozata erodálja az anyagot a munkadarabból az elektróda mintájának megfelelően.
-
Q3. Mi az a süllyedő EDM
Süllyedő szikraforgácsoló gép az általános eljárás neve, amikor egy süllyesztő szikraforgácsoló gépet használnak üregek, például penész- és szerszámlenyomatok kialakítására, szabályozott szikraerózióval, nem pedig vágószerszámokkal.
-
Q4. Mi az a ram EDM
A ram EDM a süllyesztő EDM másik gyakori elnevezése, amely arra a nyomószárra utal, amely az elektródát lefelé hajtja a munkadarabba a megmunkálási ciklus során.
-
Q5. Milyen anyagokból lehet szikraforgácsolót gépelni
Az EDM bármilyen elektromosan vezető anyagon működik, amely a legtöbb szerszámacélra, rozsdamentes acélra, titánötvözetekre, volfrám-karbidra és különféle vezető kerámiákra vonatkozik.
-
Q6. EDM géppel edzett acél
Igen, mivel az anyag eltávolítása elektromos kisüléssel, nem pedig vágási erővel történik, a keménység kevéssé befolyásolja a folyamat teljesítményét.
-
Q7. Lehet EDM gép titán
Igen, a titánötvözeteket általában szikraforgácsolással dolgozzák meg, különösen repülőgép- és orvosi alkatrészekhez, ahol szívósságuk megnehezíti a hagyományos vágást.
-
Q8. EDM-el vágható keményfém
Igen, a volfrám-karbid gyakori szikraforgácsolási alkalmazás, különösen vágószerszám-betétek és kopóalkatrészek esetében, ahol a köszörülés önmagában lassú és nehézkes lenne.
-
Q9. Mennyire pontos az EDM megmunkálás
A pozicionálási pontosság egy jól karbantartott süllyesztő szikraforgácsoló gépen általában plusz-mínusz 0,005 mm körüli tartományba esik, bár a pontos érték a géposztálytól és a folyamatbeállításoktól függ.
-
Q10. Milyen felületi minőséget érhet el az EDM?
A felületkezelés a megmunkálási szakasztól függ: a durva átmenetek durvább textúrát hagynak, a befejező lépések pedig finom, közel tükörszintű felületet érnek el.


Ha érdeklik termékeink, kérjük, forduljon hozzánk.
KAPCSOLATFELVÉTEL
Nantong New Era Technology Co., LTD
- Ötcsillagos ipari park, Chongchuan kerület, Nantong város, Jiangsu tartomány, Kína
- TEL:+86-19851302688
- E-mail: [email protected]
Termékek
Gyorslink
Hírek
Mobil terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Minden jog fenntartva. CNC megmunkáló központ gyártók Kínai megmunkáló központ gyár
