A CNC marógépek magyarázata: típusok, legfontosabb jellemzők és gyakorlati vásárlási útmutató
 2026.08.13
 Ipari hírek
Két üzlet vásárolhat olyan függőleges megmunkálóközpontokat, amelyek papíron hasonlónak tűnnek, de az egyik évekig konzisztens alkatrészeket gyárt, míg a másik a csattanással, a hőeltolódással és az ismétlődő vezérlési hibákkal küzd. A különbség ritkán a matrica árában van. Benne van a gép szerkezetében, az orsó specifikációjában, a tengelymozgásban és a vezérlőrendszerben - a fémlemez alá rejtett alkatrészekben.
Ez az útmutató elmagyarázza, hogyan osztályozzák a CNC-marógépeket, mely specifikációk érdemelnek gondos áttekintést, és hogyan illeszthetők a gépek a ténylegesen vágott alkatrészekhez. Használja, hogy magabiztosan listázza ki a modelleket, ahelyett, hogy a brosúra állításaira hagyatkozna.
Milyen a CNC marógép nem
A CNC marógép forgó többpontos maróval távolítja el az anyagot. A munkadarab az asztalhoz van rögzítve, miközben az orsó a programozott X, Y és Z koordinátákat követi, hogy sík felületeket, hornyokat, zsebeket, furatokat és összetett kontúrokat hozzon létre fémben, műanyagban és kompozitokban.
Mivel minden mozdulat digitális koordinátákat követ, a gép a kézi készségeket megismételhető pontossággal váltja fel: a reggel vágott alkatrész megegyezik a délutáni vágással, amíg a gép merev és termikusan stabil marad. Ezt a stabilitást az alábbi szerkezeti elrendezés határozza meg.
Tipikus függőleges megmunkálóközpont elrendezés: a terhelés útja az alaptól az oszlopon és az orsófejen keresztül, az alaptól az asztalon át a munkadarabig halad.
A szerszám és a munkadarab közötti vibráció minden grammja megjelenik a felületkezelésen. Ezért a struktúra a jellemzők elé kerül : a nehezebb alap, a megfelelően bordázott öntvények és a kiváló minőségű lineáris vezetőpályák többet jelentenek, mint egy hosszú opciós lista.
Először a szerkezet: függőleges, vízszintes vagy portál
A márkák összehasonlítása előtt döntse el a gép szerkezetét. Meghatározza az elkészíthető alkatrészeket, a gyártási sebességet és a szükséges alapterületet.
Függőleges megmunkáló központok
A VMC-k függőlegesen szerelik fel az orsót, és a leggyakoribb osztály. A legszélesebb körű sokoldalúságot kínálják: egyszerű beállítás, jó hozzáférhetőség és kis helyigény. A tipikus X-tengely mozgása a kompakt gépeknél körülbelül 500 mm-től a nagy löketű modelleknél 1300 mm-ig terjed, amely lapos lemezeket, formabetéteket és házakat takar. A legtöbb álláskereső számára a VMC a megfelelő kiindulópont.
Vízszintes megmunkáló központok
A HMC-k vízszintesen helyezik el az orsót. A forgács leesik a vágásról, és a zárt keretes szerkezet nagy merevséget biztosít a nagy igénybevételű maráshoz. A négy oldalról megmunkálásra szoruló prizmatikus alkatrészek előnye a forgóasztal vagy a raklapcserélő, ami csökkenti a beállításokat. A termelésre összpontosító üzletek ezt az osztályt választják, ha az ismételhető pozicionálás és a nagy áteresztőképesség fontos. Ha mélyebbre szeretne tekinteni, olvassa el, miért választották a vízszintes megmunkálóközpontot a precíziós megmunkáláshoz. Egy raklapos HMC80 vízszintes megmunkáló központ több arcot is elérhetővé tesz egyetlen cikluson belül.
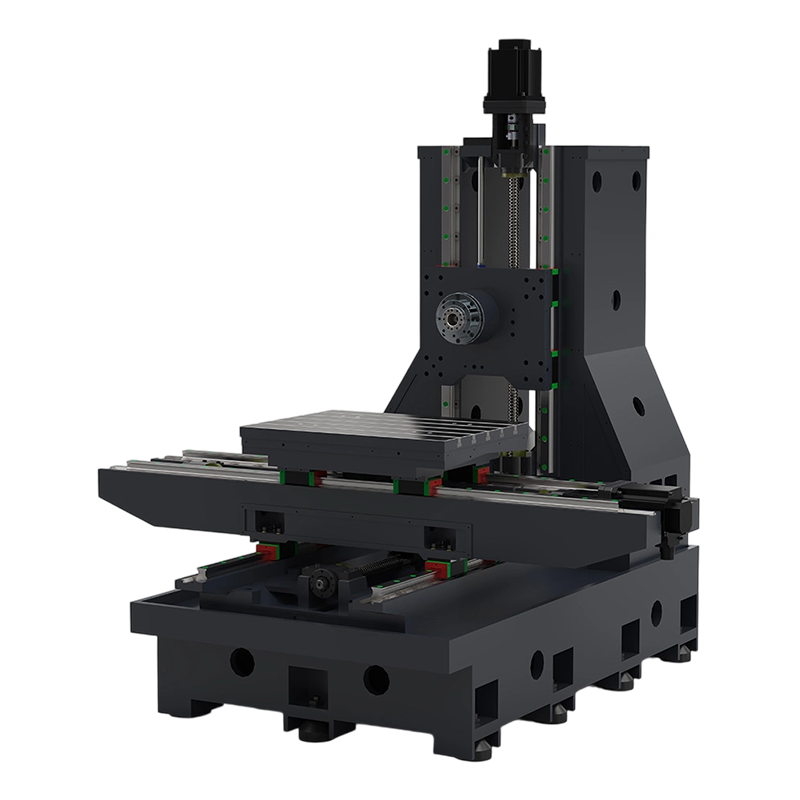 HMC80 vízszintes megmunkáló központ gyártók, cég - Nantong New Era Techn A Nantong New Era Technology Co., Ltd. a kínai OEM/ODM HMC80 vízszintes megmunkáló központ gyártója és vállalata, a használhatóságra törekvő vállalat... Termék megtekintése →
Gantry megmunkáló központok
Mozgó oszlop helyett portálgép hordozza az orsót két oszlop által megtámasztott keresztgerendán. Ez a szerkezet nagyon nagy munkadarabokat kezel: hosszú távtartó lemezeket, nagy matricákat, szerkezeti és repülőgép-alkatrészeket. A PL2016 portálos megmunkáló központ körülbelül 2000 mm-es X-tengely-, és körülbelül 1600 mm-es Y-tengely-elmozdulást biztosít, ami közvetlenül az egy beállításban betölthető legnagyobb részbe kerül. Az architektúrát részletesebben a portálos megmunkálóközpontról szóló cikkünkben ismertetjük.
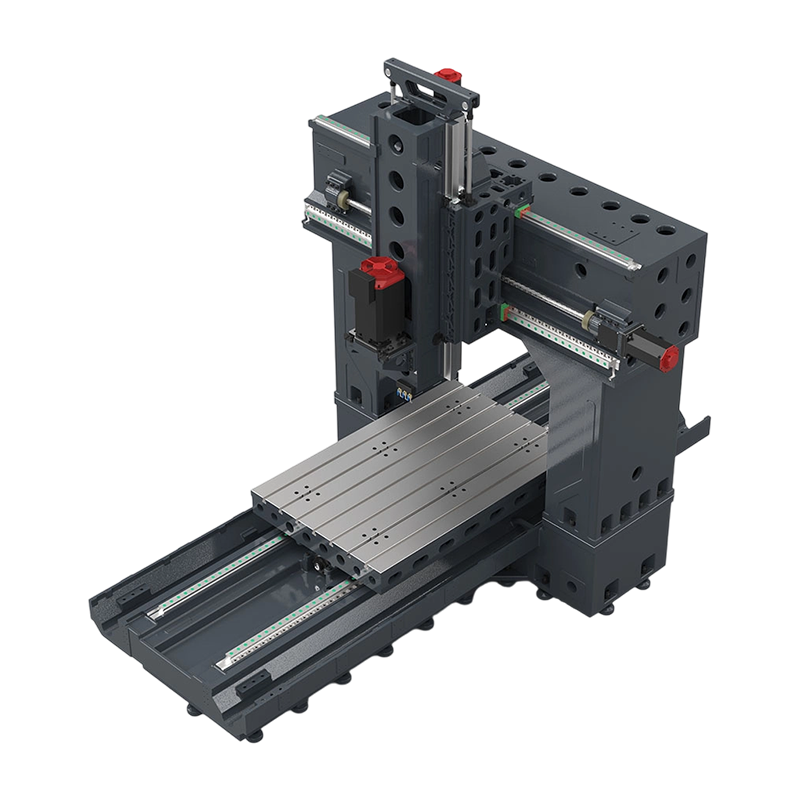 PL2016 Gantry Megmunkáló Központ Gyártók, Vállalat – Nantong New Era Technolo A Nantong New Era Technology Co., Ltd. a kínai OEM/ODM PL2016 portálos megmunkáló központ gyártója és vállalata, a használhatóság törekvése. Termék megtekintése →
| Szerkezet | Tipikus X utazás | A legalkalmasabb | Alapterület és beállítás |
|---|---|---|---|
| Függőleges megmunkáló központ | 500-1300 mm | Lapos alkatrészek, formabetétek, házak, általános javítás | kompakt; egyszerű beállítás |
| Vízszintes megmunkáló központ | 500-1000 mm | Prizmás alkatrészek, nagy termelés, többoldalas munka | Nagyobb raklaprendszerrel |
| Gantry megmunkáló központ | 1500-4000 mm | Nagy matricák, hosszú lemezek, szerkezeti részek | Legnagyobb lábnyom |
Öt specifikáció, amelyek többet számítanak a marketingnél
Tengelymozgás: illeszkedjen a borítékhoz, ne méretezze túl
Az X, Y és Z elmozdulások határozzák meg a munkadarab maximális burkolófelületét. Egy egyszerű szabály: válassza ki a legkisebb borítékot, amely illeszkedik az alkatrészekhez, és legyen hely a szerszámoknak és a rögzítéseknek, mert a nagyobb gépek többe kerülnek, több energiát fogyasztanak és több alapterületet foglalnak el.
Az X-tengely mozgása határozza meg az egy összeállításban megmunkálható maximális alkatrészhosszt. Az értékek a közös osztályokra utalnak; ellenőrizze a pontos adatokat az építtető adatlapjával.
Ha a legnagyobb alkatrésze nagyjából 850 x 500 mm-en belül elfér, akkor egy gazdaságos EV850 függőleges megmunkáló központ őszintén tartja a borítékot anélkül, hogy fizetne egy nagyobb asztalért.
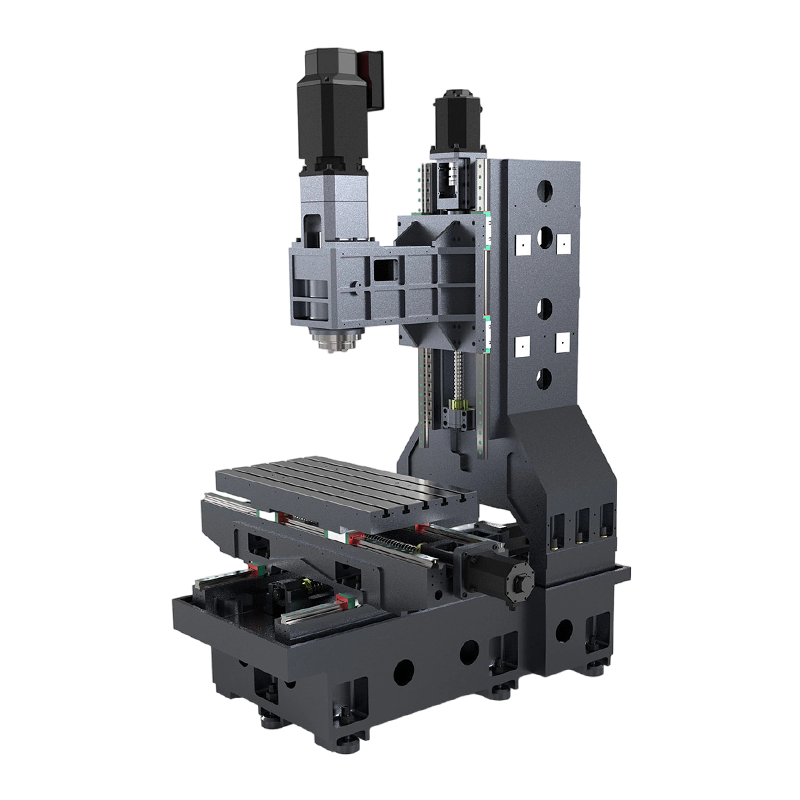 Gazdaságos VMC EV850 gyártók, cég - Nantong New Era Technology Co., Lt A Nantong New Era Technology Co., Ltd. a kínai OEM/ODM gazdaságos VMC EV850 gyártója és vállalata. Termék megtekintése →
Orsó kúpos, teljesítmény és fordulatszám
Az orsó a gép szíve. A BT40 orsók könnyű-közepes marást kezelnek körülbelül 10 000-12 000 fordulat/perc sebességgel; A BT50 orsók nagyobb nyomatékot és merevséget biztosítanak az acél és titán erős vágásához alacsonyabb fordulatszámon. Illessze az orsót az anyaghoz: nagy sebesség segíti az alumíniumot; a nagy nyomaték alacsony fordulatszámon számít az acélnál .
Pozicionálási pontosság és ismételhetőség
A legtöbb új szabványos VMC a pozicionálási pontosságot 0,005-0,02 mm-es tartományban deklarálja, az ismételhetőség 0,003-0,01 mm körüli. Kezelje az adatlapot alapértékként, nem garanciaként. Kérje a kivitelezőtől a lézeres kalibrálás eredményeit, és kérjen próbavágást valós vágási körülmények között. A pontosság a teljes géprendszer tulajdonsága, nem egyetlen alkatrész.
Vezérlőrendszer, szerszámok és opciók
Ellenőrizze a CNC vezérlőt a programozás egyszerűsége, a memória mérete és a rögzített ciklusok szempontjából. A 20-30 zsebes szerszámtár a legtöbb munkát lefedi. Az orsón átmenő hűtőfolyadék és a forgácsszállító nem luxus opciók; csökkentik a ciklusidőt és meghosszabbítják a szerszám élettartamát.
Igazítsa a gépet az anyaghoz, összetettséghez és térfogathoz
Anyag
Az alumínium és a műanyagok nagy orsófordulatszámot és agresszív előtolást tesznek lehetővé. Az acél és a rozsdamentes acél nyomatékot és merevséget igényel. A körülbelül 50 HRC feletti edzett anyagok általában köszörülést vagy szikraforgácsolást igényelnek marás helyett. Az alumíniumot hatékonyan vágó gép nem feltétlenül vágja jól az acélt.
Alkatrész összetettsége
A háromtengelyes gépek sík felületeket, zsebeket és furatokat kezelnek – a megmunkálási munka nagy részét. A negyedik tengely indexelt forgatást ad a több oldalon megmunkálásra szoruló alkatrészekhez. Az öttengelyes gépek kiválóak az összetett kontúros felületeken, de költségük és programozási igényük magasabb. A nagysebességű gépek külön osztályába tartozik a finom részletforma megmunkálás és a grafitmegmunkálás, amelyeknek a gravírozó- és marógépek működési elveivel és alkalmazási területeivel külön foglalkoztunk.
Gyártási mennyiség
Az alacsony volumenű álláskeresők profitálnak a rugalmas VMC előnyeiből. A nagy volumenű gyártók előnyben részesítik a raklapautomatizálással ellátott HMC-ket az üresjárati idő csökkentése érdekében. A nagy, egy darabból álló munka egy portálgéphez tartozik. Az alábbi radardiagram összehasonlítja a három szerkezetet a gyakorlatban leginkább számító kritériumok alapján.
Gépszerkezetek relatív képesség-összehasonlítása. A pontszámok tájékoztató jellegűek, nem mért értékek.
Teljes költség és vásárlási kockázatok
Teljes birtoklási költség
A vételár csak egy része a történetnek. Az első évben a kötélzet és telepítés, a szerszámok és a munkavégzés, a hűtőfolyadék- és forgácskezelés, a képzés és a megelőző karbantartás jelentős részét növelheti a kezdeti beruházás. Az a gép, amely előre többe kerül, de hosszabb ideig tartja a pontosságot, gyakran öt év alatt olcsóbb.
A leggyakoribb vásárlási hibák
- Olyan orsót válasszon, amely alulteljesít a legkeményebb anyaghoz.
- Olyan boríték vásárlása, amely túl kicsi a jövőbeli munkához.
- A forgácsszabályozás és a hűtőfolyadék-kapacitás figyelmen kívül hagyása nagy volumenű munkáknál.
- A pontosság ellenőrzésének kihagyása és az adatlapértékek névértéken történő elfogadása.
- Figyelembe véve a pótalkatrészek átfutási idejét és a helyi szerviz elérhetőségét.
Vásároljon olyan építőtől, akit megtekinthet, és közvetlenül beszélhet vele. Aláírás előtt írásban erősítse meg a pótalkatrészek elérhetőségét, a garanciális feltételeket és a telepítési támogatást.
Amikor a CNC szikraforgácsolás kiegészíti a marást
A marás nem érhet el minden geometriát. A mély üregek, az éles belső sarkok és az edzett anyagok a süllyesztő szikraforgácsolás területe. Sok öntőműhely a két folyamatot egymás mellett futtatja: a marógép nagyítja a formát, az EDM pedig a részleteket. Ha a munkája összetett formaüregekkel jár, a CNC szikraforgácsológép kiegészítő befektetés, nem pedig versenytársa a marásnak.
CNC marógép GYIK
Q1. CNC marógép vs CNC router: mi a különbség?
Fémhez készült marógép: merev öntvények, nagy nyomatékú orsó és szűk tűrések. A router könnyebb és gyorsabb, fához, műanyagokhoz és puha anyagokhoz készült. Ha naponta acélt vagy alumíniumot vág, szüksége van egy marógépre.
Q2. Mennyibe kerül egy CNC marógép?
A gazdaságos függőleges megmunkáló központok jellemzően 30 000-60 000 USD tartományban indulnak. A nagy teljesítményű gépek többe kerülnek, a portálos vagy vízszintes rendszerek pedig nagymértékben függenek a mérettől és a lehetőségektől. Mindig hasonlítsa össze a teljes telepítési költséget.
Q3. Milyen anyagokat vághat a CNC marógép?
Gyakoriak az alumínium, acél, rozsdamentes acél, titán, sárgaréz, műanyagok és kompozitok. A lágyabb anyagok nagy sebességet tesznek lehetővé; a keményebb anyagok nyomatékot, merevséget és alacsonyabb előtolást igényelnek.
Q4. Mi a különbség a 3 tengelyes, 4 tengelyes és 5 tengelyes között?
A 3 tengelyes gépek X, Y és Z irányban mozognak. A 4 tengely egy forgótengelyt ad hozzá az indexált vagy folyamatos forgatáshoz. Az 5-tengely két forgótengellyel bővíti az összetett kontúros felületeket. A legtöbb mindennapi alkatrész 3 tengelyes munka.
Q5. Függőleges és vízszintes marógép: mi a különbség?
A függőleges gép az orsót lefelé irányítja az asztalra – könnyű beállítás és nagyon sokoldalú. A vízszintes gép az orsót az asztallal párhuzamosan helyezi el, így jobb forgácselvezetést és merevséget biztosít a gyártási munkákhoz.
Q6. Mekkora a CNC marógép pontossága?
A szabványos új gépek jellemzően 0,005-0,02 mm-es pozicionálási pontosságot és 0,003-0,01 mm-es ismételhetőséget mondanak el. A szállítás átvétele előtt ellenőrizze az értékeket lézeres kalibrálási eredményekkel és próbavágással.


Ha érdeklik termékeink, kérjük, forduljon hozzánk.
KAPCSOLATFELVÉTEL
Nantong New Era Technology Co., LTD
- Ötcsillagos ipari park, Chongchuan kerület, Nantong város, Jiangsu tartomány, Kína
- TEL:+86-19851302688
- E-mail: [email protected]
Termékek
Gyorslink
Hírek
Mobil terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Minden jog fenntartva. CNC megmunkáló központ gyártók Kínai megmunkáló központ gyár
